Indonesia
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Analisis Teknologi Produksi Struktur Baja
Ⅰ. Ringkasan
Fabrikasi struktur bajaadalah proses mengubah gambar desain menjadi komponen struktur fisik. Intinya adalah mengolah bahan baja menjadi anggota struktur baja yang memenuhi syarat sesuai dengan persyaratan desain melalui prosedur produksi pabrik, sambil menjaga sifat penampang baja pada dasarnya tidak berubah.
Teknologi produksi struktur baja umumnya mirip dengan teknologi manufaktur mekanis. Namun, mengingat produk struktur baja pada akhirnya dirakit di lokasi konstruksi, prosesnya lebih menekankan pada kontrol presisi dan pencegahan deformasi.
Ⅱ. Diagram Alir Proses Produksi Struktur Baja
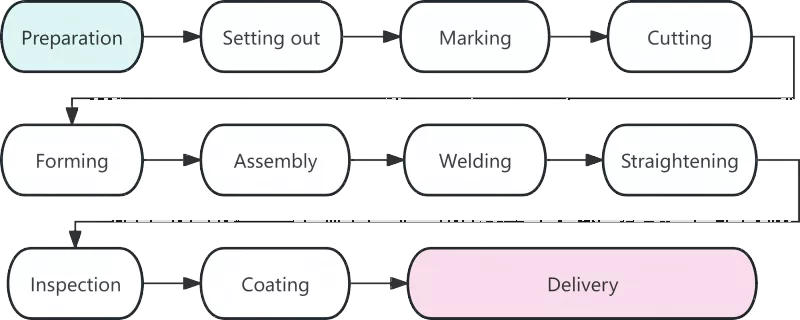
Ⅲ. Analisis Terperinci Setiap Prosedur Kerja
|
Proses |
Keterangan |
|
Persiapan Bahan |
Persiapan material menandai dimulainya fabrikasi struktur baja, dan kualitasnya secara langsung mempengaruhi semua prosedur kerja selanjutnya. Tugas inti pada tahap ini meliputi penerimaan material, pelurusan, dan pembersihan permukaan. Setelah material baja tiba di pabrik, sertifikat materialnya harus diperiksa terhadap produk sebenarnya. Inspeksi ulang komposisi kimia dan sifat mekanik harus dilakukan untuk baja yang digunakan pada komponen struktur utama. Baja yang mengalami deformasi akibat pengangkutan harus diluruskan dengan menggunakan pelurus rol atau mesin jacking hidrolik. Pengalaman menunjukkan bahwa sekitar 80% kesalahan dimensi dalam blanking disebabkan oleh bahan mentah yang tidak diluruskan. |
|
Loteng |
Lofting adalah langkah penting pertama untuk kontrol presisi dalam pembuatan struktur baja. Pada platform khusus atau tabel tata letak, teknisi menggambar sambungan dan kerangka komponen skala penuh dengan perbandingan 1:1 sesuai dengan gambar desain untuk menentukan bentuk bagian. Selain memverifikasi dimensi gambar, tunjangan penyusutan pengelasan harus disediakan sesuai kebutuhan oleh proses yang relevan. Umumnya, kelonggaran sebesar 1 hingga 1,5 milimeter harus disisihkan untuk setiap pengelasan butt. |
|
Menandai |
Juga dikenal sebagai scribing, penandaan mengacu pada prosedur penggunaan templat untuk menandai posisi lubang dan garis pemesinan untuk garis besar komponen pada pelat dan bagian baja. Prinsip "bagian besar terlebih dahulu, bagian kecil kemudian" diikuti untuk memaksimalkan tingkat pemanfaatan material. Melalui tata letak yang dioptimalkan, tingkat pemanfaatan material secara keseluruhan dapat mencapai lebih dari 85%, dan bahkan dapat melebihi 92% setelah optimalisasi penyatuan. |
|
Pemotongan |
Pemotongan adalah proses pemisahan bahan mentah menjadi beberapa bagian sepanjang garis yang ditandai. Metode pemotongan utama meliputi pemotongan gas, pemotongan plasma, dan pemotongan laser. Penerapan luas teknologi pemotongan kontrol numerik telah meningkatkan presisi dan efisiensi fabrikasi struktur baja. Beberapa permukaan potongan memenuhi syarat untuk pengelasan langsung tanpa pemrosesan tepi sekunder. |
|
Pembentukan |
Komponen non-linier seperti balok lengkung dan pipa bengkok harus dibentuk melalui pembengkokan dingin atau pembengkokan panas. Pembengkokan dingin dilakukan pada suhu kamar dan berlaku untuk komponen lengkung umum. Untuk pembengkokan panas, baja dipanaskan hingga 900-1100°C sebelum dibengkokkan, yang diterapkan pada pelat tebal atau komponen dengan radius tekukan kecil. |
|
Perakitan |
Perakitan berarti menggabungkan bagian-bagian yang diproses sesuai dengan gambar dan memperbaikinya sementara dengan pengelasan paku. Prosedur perakitan standar adalah sebagai berikut: Menggiling sambungan sambungan pelat flensa → Menghilangkan gerinda pada pelat web → Dapatkan posisi yang presisi dengan mesin perakitan → Rakitan lengkap baja berpenampang T satu sisi → Balik rakitan dan selesaikan pembentukan keseluruhan. |
|
Pengelasan |
Pengelasan adalah prosedur inti dalam pembuatan struktur baja dengan persyaratan teknis yang tinggi dan kontrol kualitas yang ketat. Metode pengelasan yang umum digunakan meliputi pengelasan busur terendam otomatis, pengelasan terlindung gas CO₂, dan pengelasan busur logam terlindung. |
|
Pelurusan |
Tegangan termal yang dihasilkan selama pengelasan akan menyebabkan deformasi komponen, yang harus dihilangkan dengan pelurusan untuk mengembalikan bentuk geometris aslinya. Metode pelurusan yang umum meliputi pelurusan mekanis, pelurusan api, dan pelurusan gabungan. Pemanasan pada posisi yang sama tidak boleh dilakukan lebih dari tiga kali, dan dilarang keras melakukan pemanasan berlebih. |
|
Inspeksi |
Dalam keseluruhan proses produksi, inspeksi berfungsi sebagai jaminan utama kualitas produk. Inspeksi bertahap terutama mencakup inspeksi bahan baku, inspeksi dalam proses, dan inspeksi pasca pengelasan. Cacat fatal seperti retak dan fusi tidak sempurna tidak diperbolehkan di dalam lasan. |
|
Lapisan |
Pelapisan memberikan perlindungan anti korosi dan kebakaran pada struktur baja. Sistem pelapisan standar terdiri dari tiga lapisan: primer epoksi kaya seng, lapisan perantara besi mika epoksi, dan lapisan atas poliuretan atau fluorokarbon. Lapisan tahan api harus diterapkan dalam beberapa lapisan tipis. Suhu sekitar untuk operasi pelapisan harus tidak lebih rendah dari 5°C, kelembaban relatif tidak boleh melebihi 85%, dan suhu permukaan baja harus setidaknya 3°C lebih tinggi dari titik embun. |
|
Pengiriman dari Pabrik |
Pengiriman adalah langkah terakhir dalam pembuatan struktur baja. Komponen yang lolos pemeriksaan akhir akan diberi nomor seri dan tanda unik. Komponen harus dibundel dalam kelompok sesuai dengan urutan pemasangan. Balok kayu atau gasket karet harus ditempatkan di antara komponen untuk mencegah goresan lapisan. |
IV. Tren Perkembangan Teknologi Manufaktur Struktur Baja Modern
Struktur baja modernmanufaktur semakin cerdas dan mekanis untuk meningkatkan presisi dan efisiensi produksi. Teknologi kontrol numerik, pengelasan otomatis, aplikasi BIM, dan simulasi virtual untuk pra-perakitan mewakili tren perkembangan industri di masa depan.
Produksi struktur baja adalah sistem lengkap yang menampilkan proses yang terhubung erat, persyaratan presisi tinggi, dan kontrol kualitas yang ketat. Setiap prosedur mulai dari tata letak hingga pelapisan secara langsung mempengaruhi kualitas produk jadi. Dengan meluasnya penerapan teknologi cerdas, standar yang lebih ketat akan diterapkan untuk struktur baja, yang akan mengarah pada peningkatan lebih lanjut dalam kualitas produk.
Berita Terkait
- Bagaimana Memilih Ukuran yang Sesuai untuk Konstruksi Kandang Kuda Rangka Baja?
- Perakitan Struktur Baja di Tempat + Alur Kerja Konstruksi Pengangkatan Integral + Pertimbangan Utama
- Mengapa Memilih Konstruksi Rumah Rangka Baja Prefab Lapisan Ganda untuk Kehidupan Modern?
- Sembilan Poin Penting Desain dan Konstruksi Bangunan Pabrik Struktur Baja
- Bagaimana Konstruksi Kandang Ayam Struktur Baja Dapat Meningkatkan Manajemen Peternakan Unggas?
- Bangunan Industri "Gaya Lokomotif": Haruskah Kantor 3 Lantai Terbuat dari Baja atau Beton?
Tinggalkan aku pesan