Indonesia
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Alur Pemrosesan Kolom Kotak Struktur Baja EIHE & Pencapaian Aplikasi Rekayasa
I. Gambar tata letak umum
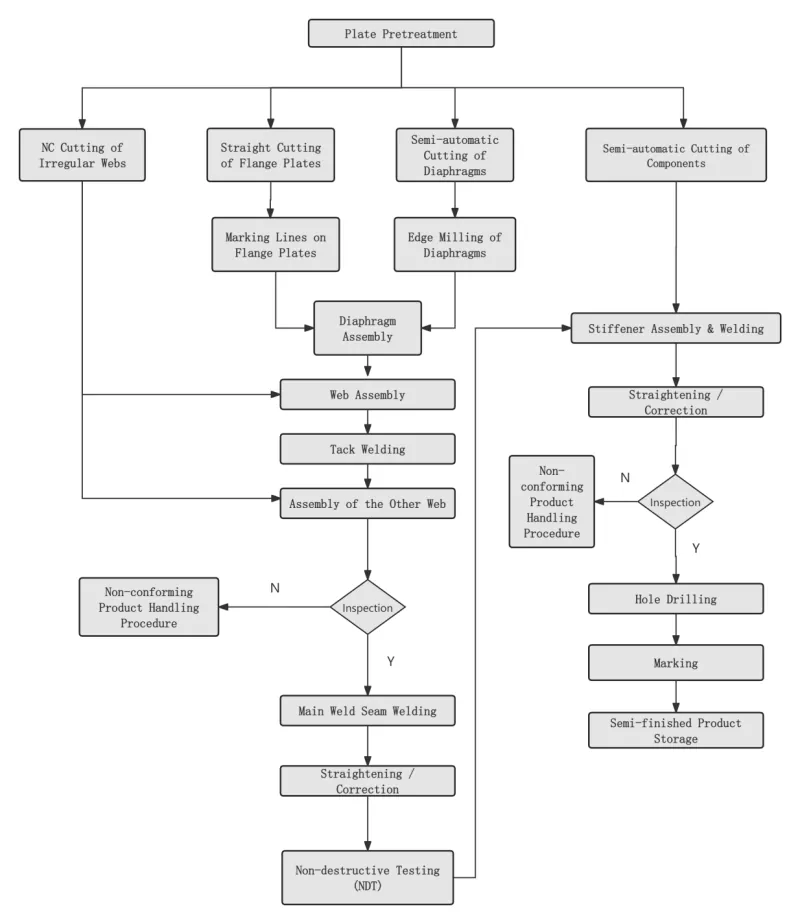
Ⅱ. Proses Kunci
|
Langkah 1 Perawatan Awal Permukaan Pelat Baja |
Dilakukan sesuai dengan persyaratan desain atau proses sebelum blanking pelat baja. |
|
|
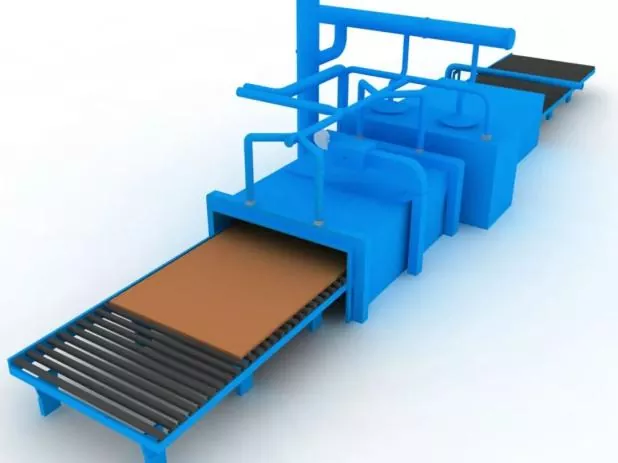
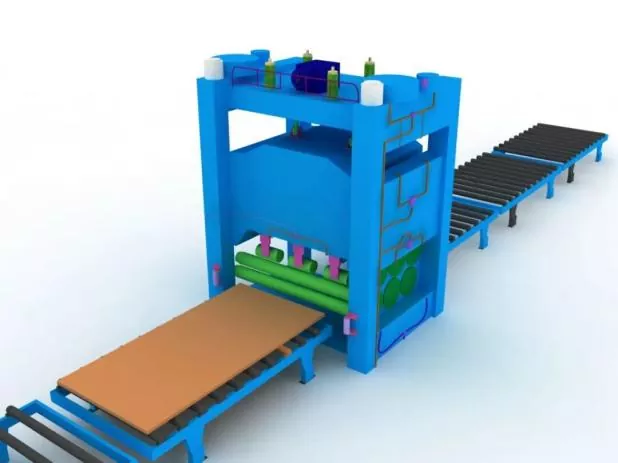
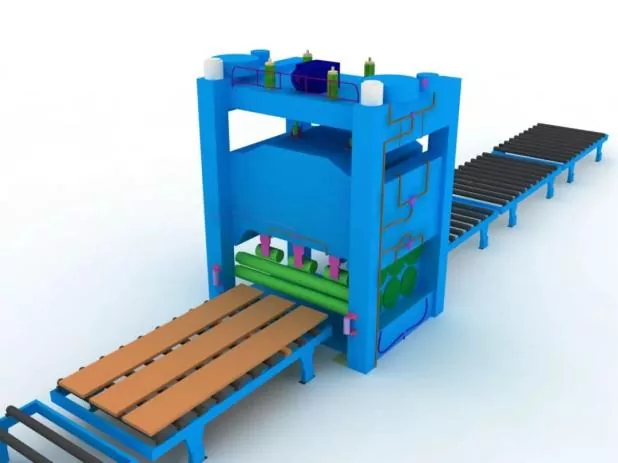
Langkah 2 Pelurusan Pelat Baja |
Pelurusan keseluruhan harus dilakukan setelah perlakuan awal pelat baja untuk memastikan keakuratan pengosongan dan menghilangkan tegangan sisa internal pelat baja. |
|
|
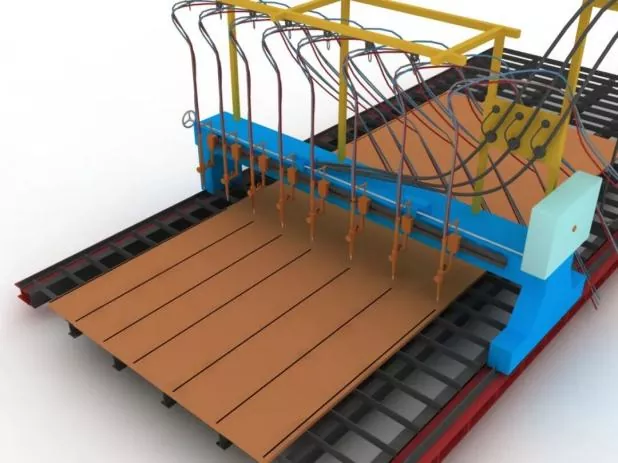
Langkah 3 Memotong dan Mengosongkan Bagian |
Sebelum memotong, sesuaikan mesin pemotong, konfirmasi model nosel, dan periksa stabilitas tekanan udara. |
|
|
Selama pemotongan, panaskan terlebih dahulu lapisan pemotongan pelat baja, dan kendalikan kecepatan pemotongan dengan ketat. |
||
|
Langkah 4 Pelurusan Bagian Sekunder |
Dilakukan setelah pengosongan pelat baja untuk memastikan keakuratan perakitan dan mengurangi tegangan sisa internal pelat baja. |
|
|
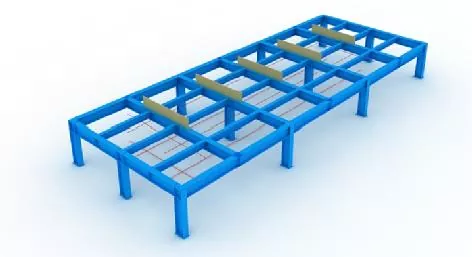
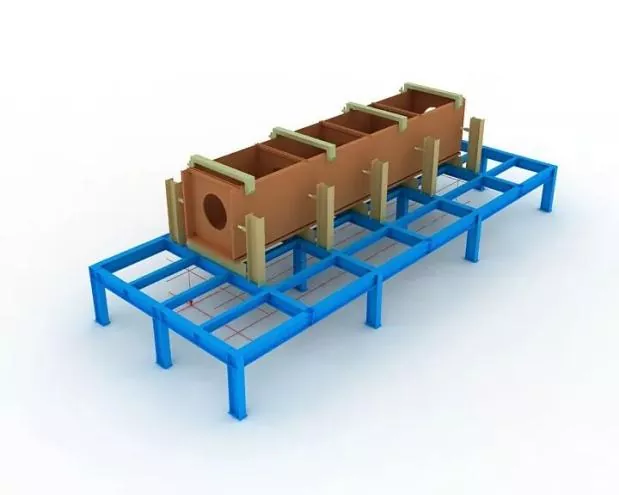
Langkah 5 Pengaturan Jig dan Garis Tata Letak |
Sebelum perakitan, garis tata letak dan jig harus diatur terlebih dahulu. |
|
|
Selama pemasangan jig, tingkat horizontal bukaan atas harus dipastikan, dan kekakuan serta kekuatan yang memadai harus terjamin. |
||
|
Semua jig dan garis tata letak hanya dapat digunakan setelah diperiksa dan disetujui oleh personel yang ditunjuk. |
||
|
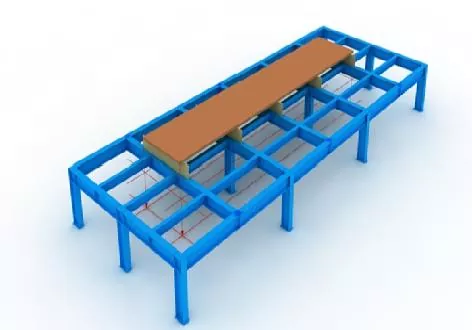
Langkah 6 Penentuan Posisi Panel Bawah |
Diposisikan secara tepat oleh garis tegak lurus dan garis tata letak. |
|
|
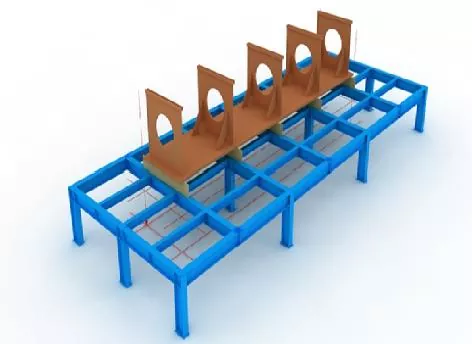
Langkah 7 Perakitan Diafragma |
Sebelum merakit diafragma, tandai garis posisi pada panel bawah, dan hilangkan karat yang mengambang di kedua sisi garis dengan roda gerinda. |
|
|
Setelah diafragma dipasang, perbaiki dengan pengelasan paku. |
||
|
Langkah 8 Perakitan Web |
Setelah jaring dirakit dan memenuhi syarat, dongkrak dengan kuat pada diafragma dengan dongkrak, kemudian kencangkan dengan pengelasan paku.
|
|
|
Langkah 9 Perakitan Panel Atas |
Selesaikan pemosisian panel atas yang tepat dengan plumb bob, lalu perbaiki dengan pengelasan paku. |
|
|
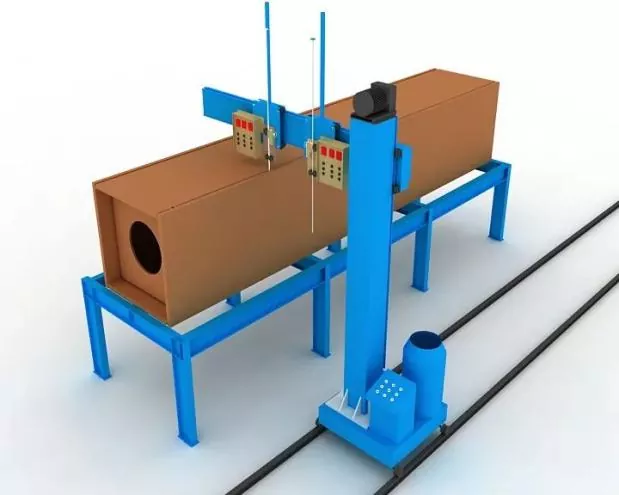
Langkah 10 Pengelasan Elektroslag Diafragma |
Pengelasan electroslag satu sisi digunakan untuk diafragma. |
|
|
Selongsong tembaga untuk penyalaan dan pemadaman busur harus dipasang di bukaan atas dan bawah lubang pengelasan elektroslag selama pengelasan. |
||
|
Arus dan tegangan pengelasan harus dikontrol secara ketat selama proses pengelasan, dan perhatian harus diberikan untuk mengamati perubahan warna area pengelasan electroslag pada jaringan. |
||
|
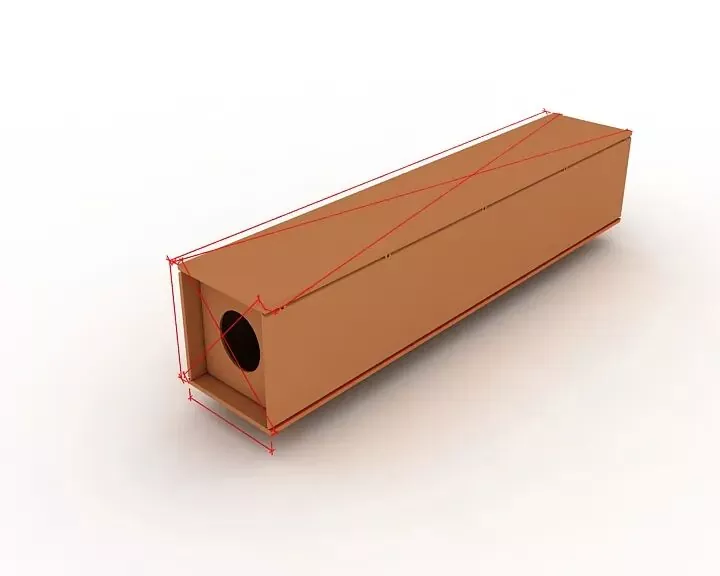
Langkah 11 Inspeksi Keseluruhan |
Selama inspeksi, fokuslah untuk memeriksa apakah panjang komponen, dimensi diagonal, dan dimensi bagian akhir memenuhi persyaratan desain dan spesifikasi, dan memperbaiki semua bagian yang tidak dapat ditoleransi. |
|
|
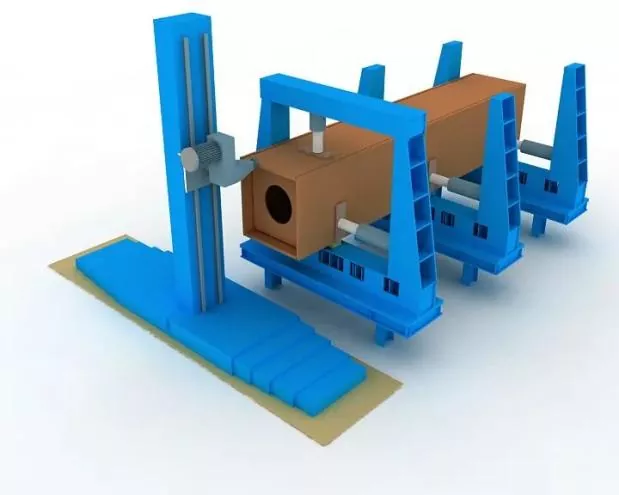
Langkah 12 Akhiri Penggilingan |
Giling permukaan ujung setelah perakitan dan pengelasan. |
|
|
Menjamin kerataan anggota dan paralelisme antara permukaan ujung dan pemotong frais. |
||
|
Langkah 13 Peledakan Pasir dan Penghapusan Karat |
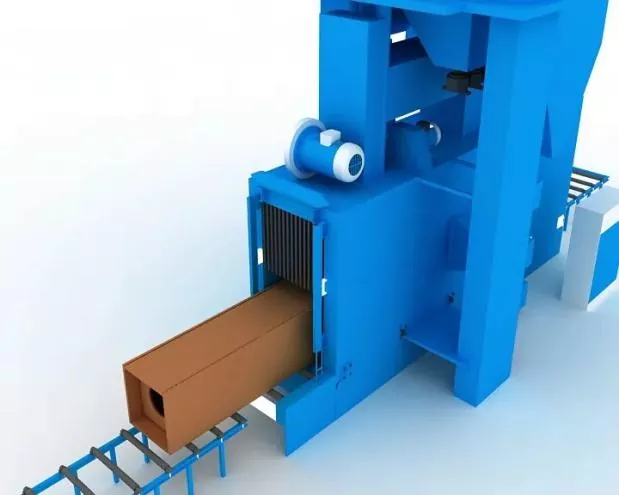
Penghapusan karat sepenuhnya dengan peledakan pasir sesuai kebutuhan setelah pengelasan, kemudian dipindahkan ke konstruksi pelapis. |
|
Ⅲ. Spesifikasi untuk Perakitan, Pemosisian, dan Pengelasan
|
Akurasi perakitan |
Selama perakitan: ● Pembatas yang sesuai harus diterapkan untuk mengendalikan deformasi pengelasan. ● Ketentuan penyusutan pengelasan dan deformasi balik yang wajar harus disediakan untuk mengontrol dimensi komponen dan memastikan bentuk yang benar. |
|
Penyimpangan yang diizinkan untuk fabrikasi dan perakitan sambungan las, serta toleransi dimensi komponen struktural, harus mematuhi persyaratan Kode Penerimaan Kualitas Konstruksi Struktur Baja (GB 50205). |
|
|
Pengelasan posisi perakitan |
Ini harus dilaksanakan dengan pengelasan busur logam gas kawat padat semi-otomatis (GMAW). |
|
Tukang las |
Tukang las yang melakukan pengelasan rakitan harus memiliki sertifikat kualifikasi sesuai yang ditentukan dalam Spesifikasi Teknis Pengelasan Struktur Baja Bangunan (JGJ81). |
|
Posisi paku las |
Posisi las paku: Las paku harus menghindari awal dan akhir pengelasan formal, dan tidak boleh ditempatkan pada sudut, tepi, ujung, dan area kritis lainnya yang rentan terhadap kekuatan struktural dan cacat pengerjaan. |
|
Untuk sambungan T, pengelasan paku: Harus dilakukan secara simetris pada kedua sisi; sementara itu, pengelasan paku di dalam alur harus dihindari sebisa mungkin. Untuk pengelasan alur penetrasi penuh: Pengelasan paku harus dilakukan pada alur untuk pencungkilan ke belakang, misalnya, pencungkilan ke belakang. |
|
|
Posisi perakitan dan pengelasan pelat pendukung pengelasan serta pelat run-on dan run-off harus memenuhi standar yang relevan |
|
|
Bahan las |
Bahan las yang digunakan untuk perakitan dan pengelasan paku harus konsisten dengan bahan las untuk pengelasan formal, yaitu bahan las yang sama seperti pada pengelasan resmi harus digunakan. |
|
Untuk pengelasan rakitan antara baja berkekuatan tinggi dan baja berkekuatan rendah, bahan las harus dipilih sesuai dengan mutu baja berkekuatan rendah. |
Berita Terkait
- Ucapan Hari Nasional dari Eihe Steel Structure
- Pengangkatan Pertama yang Sukses! Proyek Maroko Asia Pasifik Dilakukan oleh Eihe Steel
- Pembaruan Kualifikasi Disetujui! Eihe Terus Memperluas Jejak Pasar Global
- Pengiriman Struktur Baja EHSS untuk Bandara & Stasiun
- Fokus pada Pembangunan Global: Asosiasi Industri Struktur Baja Shandong Berhasil Mengadakan Konferensi Pertukaran Pengalaman tentang Internasionalisasi Industri
- EHSS Semata-mata Menjadi Tuan Rumah Forum Pengembangan Kualitas Tinggi Struktur Baja Shandong ke-8 & Konferensi Tahunan SSSIA 2026 di Qingdao dengan Sukses Penuh
Tinggalkan aku pesan